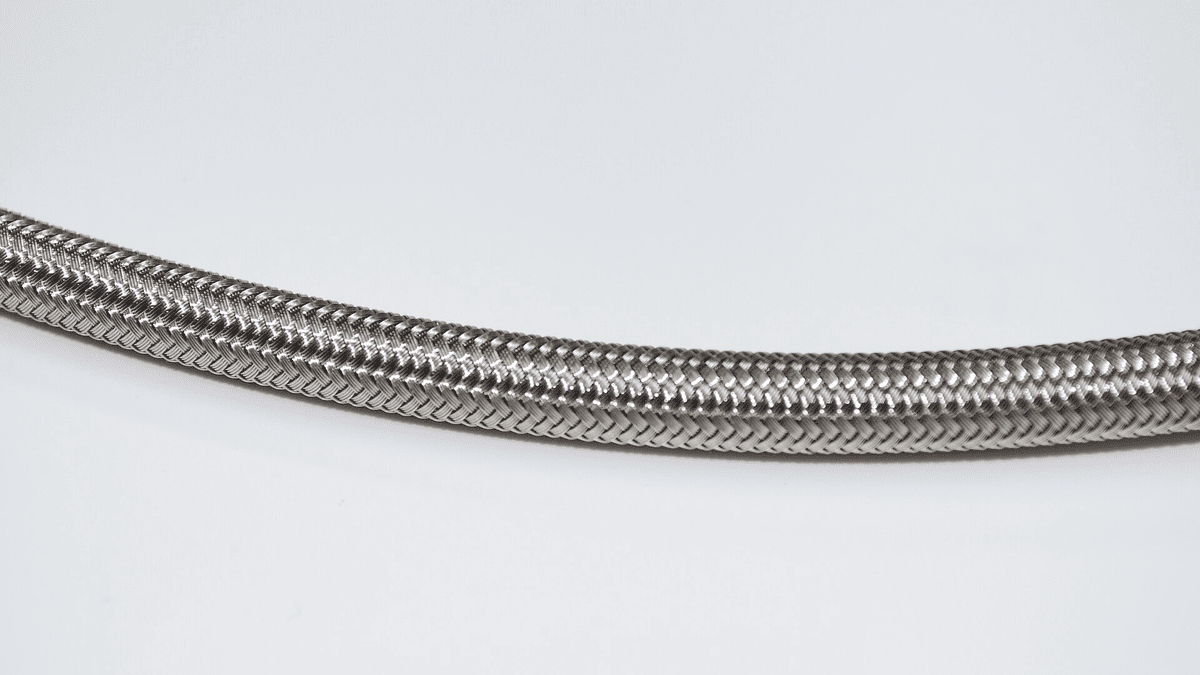
金属软管
金属软管按连接形式分三类入库:法兰式覆盖 DN15 至 DN600,螺纹式覆盖 DN8 至 DN100,大口径式覆盖 DN350 至 DN1200。三类常备库存合计 11 个压力等级,下单当天。
查看规格与参数 龙腾金属软管DALIAN LONGTENG HOSE
DN15 至 DN1200 常备规格,维修返厂 3 至 5 天,气密曲线随货交付
车间起点
2009 年 7 月,第一批 DN50 法兰软管从甘井子区一间 300 ㎡ 的车间发出,当时车间里只有 4 台氩弧焊机和 1 台手动卷板机。那批货共 36 根,用在附近一家水产加工厂的蒸汽支管上。
十七年过去,厂区搬到姚工街 128 号,氩弧焊机增加到 12 台,月产软管 2600 根、波纹补偿器 180 台,检测线添了 3000 次疲劳台和氦质谱检漏仪。管径范围从当年的 DN50 扩到 DN1200,材质从 304 扩展到 316L 与低温钢。
今天的出货单上,船舶机舱、化工装置区、供热首站、LNG 加气站 4 类工况占了七成。每根管标注炉号与编织批次,凭批次号能查到原材料质保书和当批气密记录。
选型工具
选型错 5 成来自位移算错,另 5 成来自材质选低。下表把五类常见工况的推荐品类、常用规格与交付周期列在一起,按现场温度与介质先定材质,再定长度。
| 现场工况 | 推荐品类 | 常用规格 | 连接方式 | 交付周期 |
|---|---|---|---|---|
| 泵出口减振、位移 15 mm 以内 | 法兰金属软管 | DN50—DN300 / PN1.6 | HG/T 20592 RF 法兰 | 7 天 |
| 蒸汽管热伸长 30—100 mm | 轴向型波纹补偿器 | DN80—DN600 / PN1.6 | 焊接或法兰 | 10—15 天 |
| 管段横向位移 40—200 mm | 复式拉杆补偿器 | DN100—DN500 / PN1.6 | 法兰 + 拉杆支座 | 12—18 天 |
| -162℃ 至 -196℃ 低温转注 | 真空绝热低温软管 | DN25—DN100 / PN2.5 | 干式快速接头 | 20—30 天 |
| 在用软管渗漏或断丝 | 返厂维修与检测 | DN8—DN600 | 原接口复用 | 3—5 天 |
位移量按 0.012 mm/(m·℃) 估算后再留 20% 余量。介质含氯离子超过 50 mg/L 时把 304 改为 316L,这条规则在 2026 年的 18 台化工软管换新中已验证过一次。
产品与库存
库房按连接形式分三区摆放,法兰、螺纹、大口径各有独立货架,维修件单独走返修通道,不与新件混放。三类产品共用同一套气密试验台,试验压力取公称压力的 1.6 倍。
金属软管按连接形式分三类入库:法兰式覆盖 DN15 至 DN600,螺纹式覆盖 DN8 至 DN100,大口径式覆盖 DN350 至 DN1200。三类常备库存合计 11 个压力等级,下单当天。
查看规格与参数
波纹补偿器按位移方向拆成三型:轴向型补偿 20 至 120 mm 的直线位移,复式拉杆型吸收横向位移,直管压力平衡型用于推力敏感的管段。设计计算依据 GB/T 12777-2019。。
查看规格与参数
低温软管覆盖 -196℃ 至常温区间,按绝热方式分为裸管、发泡绝热与真空绝热三种,LNG 加注常用 DN25 至 DN100。每根成品做 1.6 MPa 氦检漏,漏率控制在 1×10^-6 P。
查看规格与参数维修线配 3000 次疲劳台与氦质谱检漏仪,受理时记录介质、压力、温度与使用月数,再判断属选型不当还是疲劳失效。断口落在波纹与网套交界处的,七成以上是位移补偿不足,返修时同步给出加长或改型建议。
现场诊断
现场反馈的 5 类症状往往相似,原因却分属选型、安装与介质三类。下表按断口位置与外观特征归类,处置时限按大连市区到场时间计算。
| 症状 | 常见原因 | 处置方式 | 时限 |
|---|---|---|---|
| 波纹第三波环向开裂 | 热伸长未补偿,位移全压在单波 | 改型为补偿器或加长软管 100 mm | 5 天 |
| 网套局部断丝超过 5% | 弯曲半径小于管径 6 倍,反复弯折 | 更换外层编织网,复核波纹壁厚 | 3 天 |
| 法兰密封面渗漏 | 平面度超 0.5 mm 或螺栓扭矩不均 | 返厂车削密封面,按对角三次紧固 | 4 天 |
| 接头牙面渗漏 | 拆装超过 8 次,牙面磨损 | 更换接头组件,配 1:10 备件 | 2 天 |
| 整段外壁结霜不化 | 真空夹层衰减至 50 Pa 以上 | 返厂重抽真空,检测蒸发率 | 7 天 |
设备与检测
焊接区按材质分区,304 与 316L 各用独立工位,焊丝牌号分开存放,避免碳污染。每道焊缝做外观与渗透抽检,DN300 以上按 NB/T 47013 做 20% 射线检测。
检测区两台主力设备:3000 次疲劳台行程 5 至 100 mm,频率 0.5 至 2 Hz;氦质谱检漏仪本底可抽至 5×10^-9 Pa·m³/s。两项数据都进出厂记录,客户可按批次号调阅。
交付与售后
DN15 至 DN300 的国标法兰件有现货,下单当天可查炉号,7 天内发运。
自交货日起算 18 个月内,非人为失效免费返厂检测一次。判定为制造原因的整根更换。
大连市区与金普新区接到通知 48 h 内到场,紧急工况 24 h 到场。
DN50 至 DN300 常用补偿器常备 46 台,抢修可当日取件,不必等排产。
新闻记录
15 篇记录各对应一份出厂试验数据,含规格、压力、地点与时间。可按批次号在厂内档案中复核。
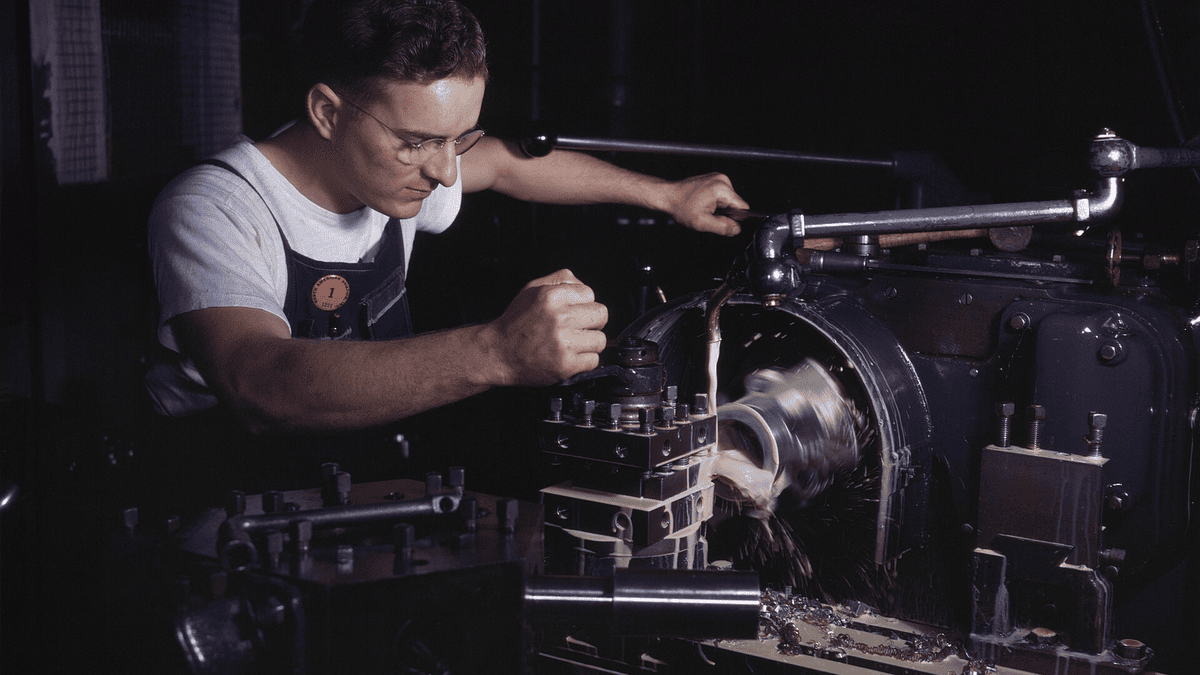
2026 年 11 月 4 日,大连一家机加工车间更换 8 台加工中心的冷却液软管。铁屑堵塞导致的停机从每周 3 次降到 0 次
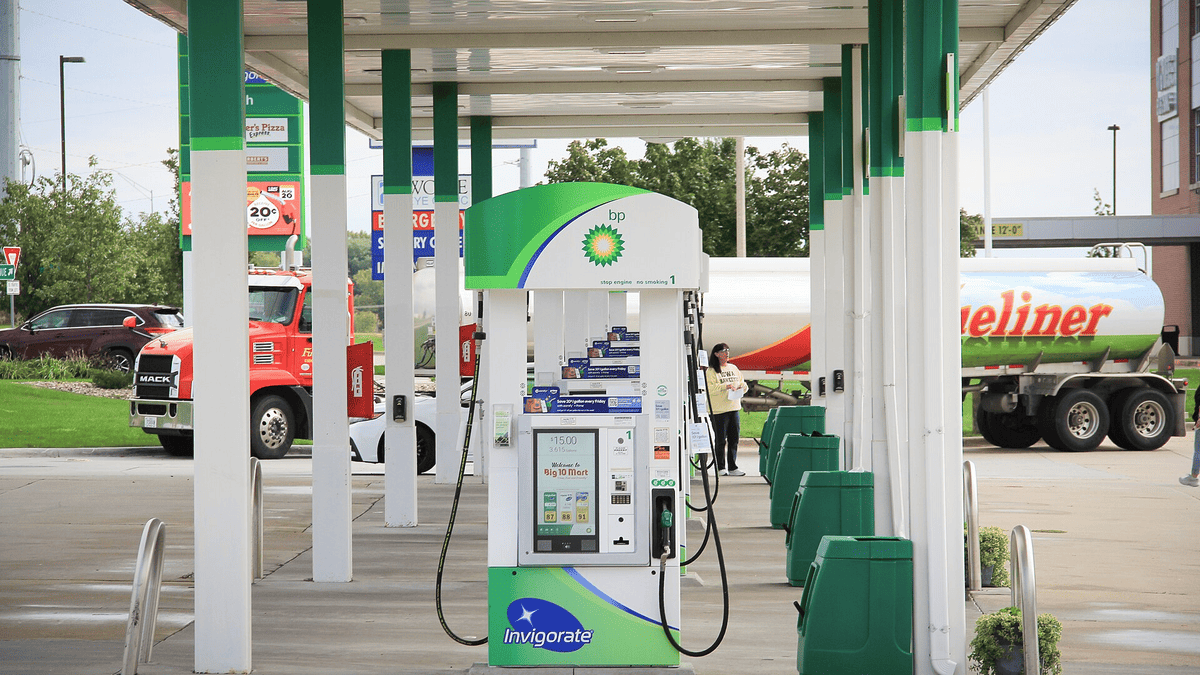
2026 年 10 月 29 日,大连一处 LNG 加气站完成 2 根 DN50 加注软管更换,氦检漏实测漏率 3.2×10^-
2026 年 9 月 18 日,大连一处洁净室的高纯氮管路配装 12 根 DN25 真空绝热软管。氦检漏漏率低于 1×10^-7
2026 年 8 月 6 日,一批 42 根船用不锈钢软管在大连交付,规格覆盖 DN25 至 DN100,全部通过 1.6 倍公
2026 年 7 月 15 日,金州区一家造纸厂的烘缸蒸汽支管完成软管改造。管段压降由 0.06 MPa 降至 0.02 MPa
2026 年 6 月 24 日,大连一家船厂的分段管系配套 26 根金属软管完成交付。法兰按 JIS 10K 标准加工。
2026 年 6 月 3 日,大连一处施工现场的临时给水管系配用 30 根螺纹软管。单根重复拆装 8 次后仍保持密封。
2026 年 5 月 19 日,大窑湾港区一座散货码头的装卸臂完成 DN400 金属软管换装。单船卸料时间比换装前缩短 22 m
服务流程
记录介质、压力、温度、位移量与安装空间五项,缺项的先按常规工况预估。
位移按线膨胀系数估算,盲板力超过 30 kN 的同步核算固定支架荷载。
非标件 48 h 内出图,标注法兰标准、长度与冷紧量,客户签字后投料。
波纹成形、焊接、气密三项记录随货,DN300 以上附射线检测报告。
现场按箭头对位,冷紧量按计算书执行,投运 72 h 后复测位移刻度。